Tahrik Tamburları

Tahrik Tamburları
Drive pulleys are manufactured to transmit power reliably and efficiently under continuous operating conditions. Moventis drive pulleys are supplied with optimized shaft, lagging, and bearing configurations to ensure maximum traction, long service life, and stable conveyor operation.
| Parametre | Mevcut Seçenekler / Aralık | Açıklamalar |
|---|---|---|
| Tambur Tipi | Tahrik Tamburu | Kafa / Tahrik istasyonu |
| Tambur Çapı (Ø) | Ø250 – Ø1000 mm | Özel çaplar mevcuttur |
| Yüz Genişliği | Bant genişliğine göre | Bant genişliği + kenar boşluğu |
| Şaft Çapı (Ø) | Ø40 – Ø180 mm | Tambur boyutu ve torka göre seçilir |
| Şaft Tipi | Dolu şaft | Standart olarak kamalı |
| Şaft Malzemesi | C45 / AISI 1045 | Talep üzerine daha yüksek sınıflar |
| Kabuk Malzemesi | Karbon Çelik (S235 / S355) | İşlenmiş ve dengelenmiş |
| Kaplama Tipi | Lastik kaplama / Seramik kaplama | Hizmete bağlı |
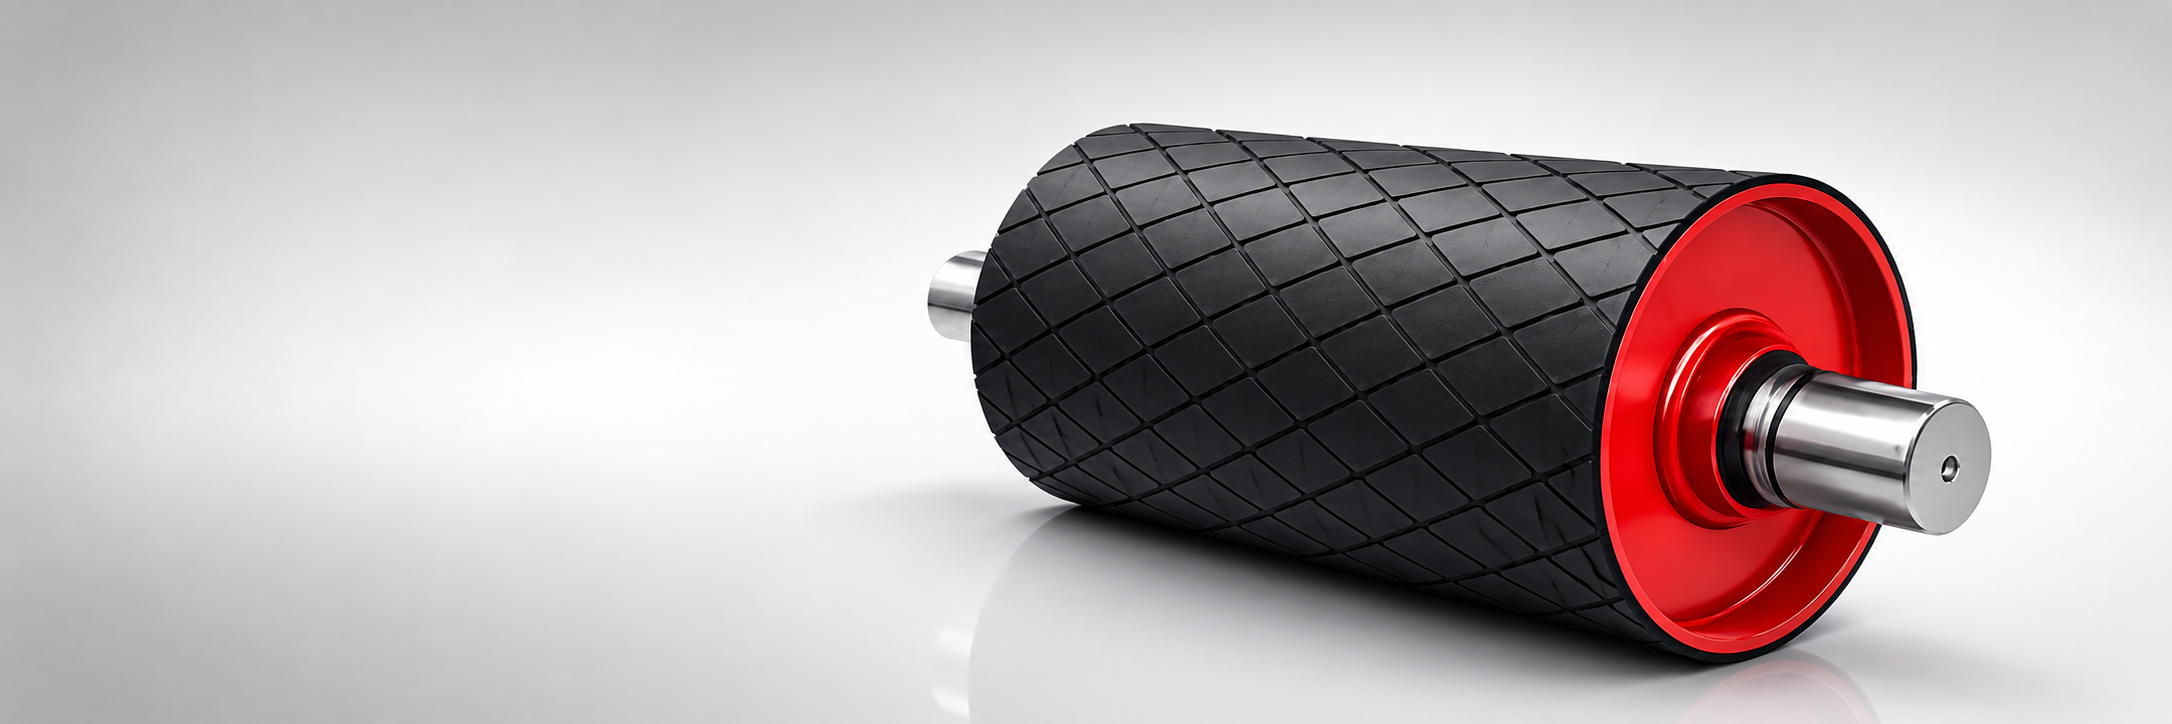
| Kaplama Deseni | Düz / Elmas / Çivron | Çekişi iyileştirir |
| Kaplama Kalınlığı | 8 – 20 mm | Bant gerilimine göre |
| Kaplama Yapıştırma | Soğuk yapıştırma / Sıcak vulkanizasyon | Ağır hizmet için sıcak vulkanizasyon |
| Rulman Tipi | Küresel makaralı rulmanlar | Uzun hizmet ömrü |
| Rulman Yatağı | SN / SNL Plummer blok | Standart |
| Dengeleme Sınıfı | Statik / Dinamik | ISO dengeleme standartları |
| Tasarım Standardı | DIN / ISO | Müşteri standartları mümkündür |
| Çalışma Sıcaklığı | -20 °C ile +80 °C | Talep üzerine genişletilmiş aralık |
| Uygulama Hizmeti | Hafif / Orta / Ağır hizmet | — |
Tahrik Tamburları Hakkında
Tahrik tamburları, herhangi bir bant konveyörün birincil güç aktarım bileşenidir. Şaft ve kavrama aracılığıyla motora ve redüktöre bağlı olan tahrik tamburu, bant arkalığı ile tambur yüzeyi arasındaki sürtünme yoluyla torku banda aktarır. Bu sürtünme kuvvetinin büyüklüğü — ve dolayısıyla aktarılabilir maksimum tork — bant gerilim oranına, sarım açısına ve bant ile tambur yüzeyi arasındaki sürtünme katsayısına bağlıdır.
Kaplama, sürtünme katsayısını artırmak ve tambur kabuğunu aşındırıcı aşınmadan korumak için tahrik tamburu yüzeyine uygulanır. Lastik kaplama, kuru ve orta derecede ıslak uygulamalar için standart seçimdir ve 0,35–0,40 sürtünme katsayısı sağlar. Bir lastik matriste gömülü seramik plakalara sahip seramik kaplama, etkili sürtünme katsayısını 0,40–0,50'ye yükseltir ve ıslak koşullar, yüksek gerilimli tahrikler veya bant kaymasının tolere edilemeyeceği uygulamalar için belirtilir.
Tambur yapısı, bant genişliği boyunca eşit yük dağılımı sağlamak için sıkı çap toleranslarına işlenen kaynaklı çelik kabuk üzerinde yoğunlaşır. Uç diskleri kabuğu sıkı geçmeli göbekler aracılığıyla şafta bağlar. Şaft, bant gerilimi ve tahrik torkundan kaynaklanan birleşik eğilme ve burulma yükleri için boyutlandırılır; erken rulman ve keçe arızasını önlemek için şaft sapması sınırlandırılır.
Tahrik tamburları için rulman seçimi, nominal yük koşulları altında 40.000 saati aşan L10 ömrünü hedefler. Rulman yatağı tasarımı, doğru şaft hizalamasını korurken bant geriliminden kaynaklanan radyal yükleri ve bant izlemeden kaynaklanan eksenel yükleri karşılamalıdır. Gres yağlamalı sızdırmaz rulmanlar standarttır; yağ banyosu yağlama çok ağır hizmet veya yüksek sıcaklık uygulamalarında kullanılır.
Sıkça Sorulan Sorular
Kaplama, bant ile tambur yüzeyi arasındaki sürtünme katsayısını artırır; bu da bant kayması olmadan aktarılabilecek maksimum torku belirler. Ayrıca tambur kabuğunu aşındırıcı aşınmadan korur ve bandın merkezi olarak izlenmesine yardımcı olur. Kaplama olmadan, pürüzsüz çelik yüzeyin çok daha düşük bir sürtünme katsayısı vardır — özellikle ıslakken — bu da yük altında bant kaymasını sürekli bir risk haline getirir.
Seramik kaplama, yükleme bölgesinde veya bant yüzeyinde nem mevcut olduğunda, gerekli bant gerilim oranı yüksek olduğunda (T1/T2 > 3,5) veya bant kaymasının sonuçları ciddi olduğunda belirtilir. Gömülü seramik plakalar ıslakken bile etkili tutuşu korur ve lastik kaplamanın ıslak koşullarda eşleştiremeyeceği tutarlı bir sürtünme katsayısı sağlar.
Sarım açısı, tahrik tamburu etrafındaki bant temas yayıdır; tahrik düzenine bağlı olarak tipik olarak 180–240°'dir. Gerekli minimum sarım açısı, bant gerilim oranından (T1/T2) ve kaplamanın sürtünme katsayısından hesaplanır. Daha yüksek gerilim oranları veya daha düşük sürtünme katsayıları daha büyük sarım açıları gerektirir. Doğal temas yayı yetersiz olduğunda sarım açısını artırmak için saptırma tamburları kullanılır.
Bant kayması, tahrik tork talebi bant ile tambur arasında mevcut maksimum sürtünme kuvvetini aştığında meydana gelir. Yaygın nedenler şunlardır: yetersiz sarım açısı, ıslak veya kirlenmiş kaplama yüzeyi, minimum kalınlığın altında aşınmış kaplama, yanlış bant gerilimi veya başlatma sırasında ani aşırı yük. Yumuşak başlatma tahrikleri (VFD veya hidrolik kavramalar) tepe başlatma torkunu azaltır ve kayma riskini önemli ölçüde düşürür.
Minimum tahrik tamburu çapı, ISO/DIN tablolarını izleyerek bant karkas tipi (EP, NN veya Çelik Kord), mukavemet sınıfı ve kat sayısına göre belirlenir. Bu minimum daha sonra önerilen çapa ulaşmak için çalışma döngüsü, çalışma ortamı, başlatma modu ve gerekli sarım açısına göre kademeli olarak artırılır. Minimumdan daha büyük bir çap kullanmak, tambur temas bölgesinde bant karkas ömrünü uzatır.
Tahrik tamburları, kaplama durumunun (aşınma, çatlama, ayrışma) periyodik kontrolünü, rulman yağlamasını veya yeniden yağlamasını, şaft keçesi kontrolünü ve tambur-şaft sıkı geçme kontrolünü gerektirir. Kaplama, aşınma minimum kalınlığa ulaştığında veya seramik plakalar önemli kayıp gösterdiğinde değiştirilmelidir. Rulman değiştirme aralıkları hizmete bağlıdır — orta hizmet uygulamalarında genellikle 3–5 yıl.