Bant Sıyırıcılar ve Pulluklar

Bant Sıyırıcılar ve Pulluklar
Belt cleaning and protection solutions designed to reduce carryback, protect components, and improve conveyor reliability.
| Parametre | Mevcut Seçenekler / Aralık | Açıklamalar |
|---|---|---|
| Ürün Grubu | Bant sıyırıcılar / Dönüş pullukları | Geri taşıma kontrolü |
| Sıyırıcı Tipi | Birincil sıyırıcı / İkincil sıyırıcı | Kafa tamburu bölgesi |
| Pulluk Tipi | V-pulluk / Çapraz pulluk | Dönüş bandı koruması |
| Bant Genişliği Uyumluluğu | 400 – 2000 mm | Bant genişliğine göre |
| Bıçak Malzemesi | Poliüretan / Karbür (opsiyonel) | Malzeme aşındırıcılığına bağlı |
| Montaj Konumu | Kafa tamburu / Dönüş bandı | Uygulamaya bağlı |
| Ayar Tipi | Manuel / Yaylı | Tutarlı bıçak teması |
| Çalışma Hızı | Düşük ila yüksek bant hızları | Bant hızına bağlı |
| Malzeme Durumu | Kuru / Islak / Yapışkan malzeme | Geri taşıma şiddeti |
| Şasi Yapısı | Karbon çeliği | Rijit montaj |
| Bakım Gereksinimi | Kolay bıçak değişimi | Azaltılmış duruş süresi |
| Çalışma Ortamı | İç mekan / Dış mekan | Tozlu ve aşındırıcı sahalar |
| Hizmet Sınıfı | Hafif / Orta / Ağır hizmet | Çalışma süresine bağlı |
| Tasarım Standartları | DIN / ISO uyumlu | Müşteri standartları mümkündür |
Bant Sıyırıcılar ve Pulluklar Hakkında
Birincil bant sıyırıcılar, kafa tamburunun boşaltma yüzeyine monte edilir ve bant tahrik tamburunun etrafından dolanırken bantla temas kurar. Bu, geri taşımanın — boşaltmadan sonra bant yüzeyine yapışan malzemenin — büyük kısmını gidermek için en etkili konumdur. Birincil sıyırıcılar, belirli bir sıyırma açısında, tipik olarak bant hareket yönüne 30–45° açıyla, gergi veya yaylı temas hâlinde banta dayanan bir tungsten karbür veya poliüretan bıçak kullanır.
İkincil sıyırıcılar, bandın dönüş kolunda, tipik olarak kafa tamburundan 0,5–1,5 m sonra konumlandırılır. Birincil sıyırıcıdan geçen ince kalıntı malzeme tabakasını giderirler. İkincil sıyırıcılar, bant yüzeyi varyasyonlarına uyum sağlamak ve tüm bant genişliği boyunca tutarlı temas basıncını korumak için çoklu segmentler veya matris bıçak tasarımı kullanır.
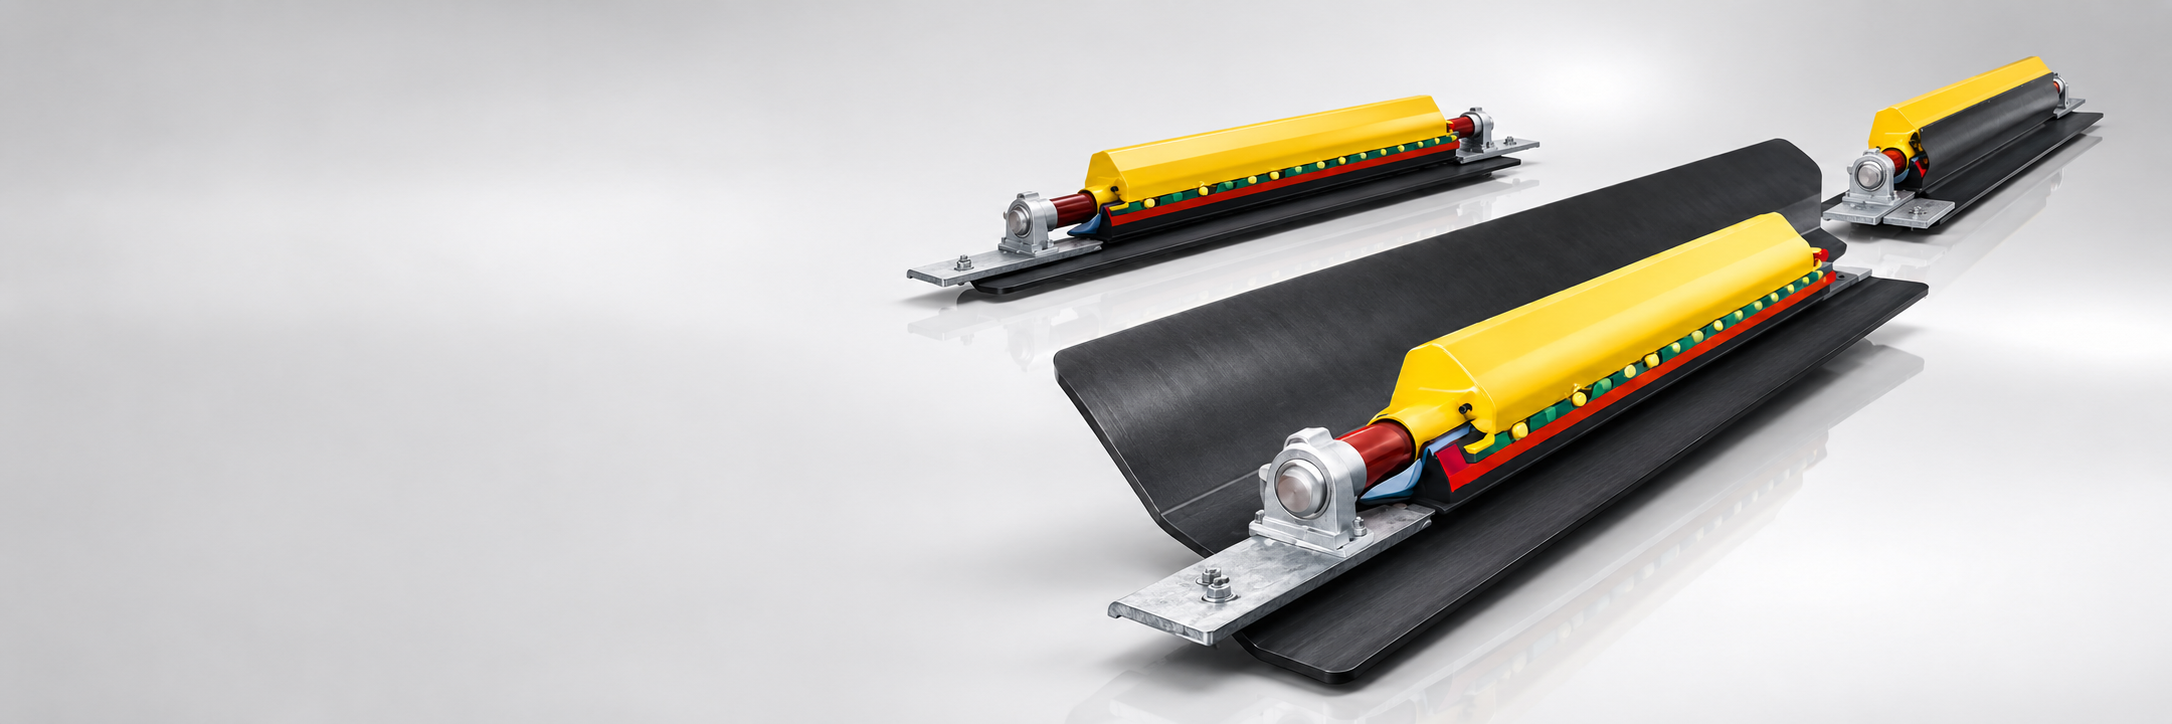
Pulluklar, kuyruk tamburunun veya herhangi bir dönüş rulosunun yukarı akış tarafında dönüş bandı koluna monte edilir. Amaçları, dönüş bandına düşen malzemeyi — sıyırıcılar tarafından giderilmeyen geri taşımayı — kuyruk tamburundan uzağa yönlendirerek malzeme birikimini ve bant izleme sorunlarını önlemektir. V-pulluklar malzemeyi her iki tarafa yönlendirir; çapraz pulluklar yalnızca bir tarafa yönlendirir.
Bıçak gerginliği ve temas basıncı her uygulama için doğru ayarlanmalıdır. Yetersiz gergili bıçaklar bant yüzeyiyle temasını kaybeder ve etkili temizlik yapamaz. Aşırı gergili bıçaklar hem bıçak hem de bant aşınmasını hızlandırır, ısı üretir ve tahrik güç tüketimini artırır. Yaylı ve pnömatik gerdirme sistemleri, bıçak aşındıkça tutarlı temas basıncını koruyarak bakım aralıklarını azaltır ve bıçak ömrünü uzatır.
Sıkça Sorulan Sorular
Birincil sıyırıcı, kafa tamburunun boşaltma yüzeyine monte edilir ve bant dönüş koluna girmeden önce geri taşımanın büyük kısmını giderir. İkincil sıyırıcı, kafa tamburundan sonra dönüş kolunda konumlandırılır ve birincil sıyırıcının bıraktığı ince kalıntı tabakasını giderir. Çoğu orta ila ağır hizmet uygulaması, kabul edilebilir bant temizliğine ulaşmak için hem birincil hem de ikincil sıyırıcı gerektirir.
Tungsten karbür bıçaklar aşındırıcı uygulamalarda en uzun servis ömrünü sunar ancak yüzey durumu sağlam olan bantlarda kullanılmalıdır — aşınmış veya eklenmiş bant yüzeylerine zarar verebilirler. Poliüretan bıçaklar daha yumuşak ve daha esnektir; mekanik ekli, aşınmış kaplamalı veya daha hassas bant yapılarına sahip bantlar için uygundur. Seramik uçlu bıçaklar çok yüksek aşınmalı ortamlarda kullanılır.
Temas basıncı, gerdirme sistemi tarafından ayarlanır — yaylı, pnömatik veya yer çekimi ağırlıklı. Doğru basınç, tüm bıçak genişliği boyunca etkili temizlik temasını sürdürmek için gereken minimum basınçtır. Çok az basınç bıçağın bant yüzeyinden kalkmasına neden olur; çok fazla basınç hem bıçakta hem de bant kaplamasında aşınmayı hızlandırır. Üretici kılavuzları tipik olarak bıçak genişliği birimi başına bir temas kuvveti (N/mm) belirtir.
Pulluk, kuyruk tamburunun veya herhangi bir dönüş rulosunun yukarı akış tarafında, dönüş bandı kolunda geri taşıma malzemesi bulunduğunda gereklidir. Etkili birincil ve ikincil sıyırıcılarla bile, ıslak, yapışkan veya ince malzeme uygulamalarında bir miktar kalıntı geri taşıma kalır. Pulluk olmadan bu malzeme kuyruk tamburunda ve dönüş rulolarında birikerek bant izleme bozukluğuna ve yapısal hasara yol açar.
Bıçak ömrü bant hızına, malzeme aşındırıcılığına ve nem içeriğine bağlıdır. Tungsten karbür bıçaklar orta hizmet uygulamalarında tipik olarak 6–18 ay dayanır. Poliüretan bıçaklar koşullara bağlı olarak her 2–6 ayda bir değiştirilmesi gerekebilir. Otomatik veya yaylı gerdirme sistemleri, bıçak aşındıkça temas basıncını koruyarak etkili bıçak ömrünü uzatır.
Bant sıyırıcılar çoğu konveyör tipine takılabilir, ancak montaj için kafa tamburunda sıyırıcı montaj yapısı ve bıçak erişimi için yeterli alan gerekir. Kuyruk-kafa mesafesi sınırlı olan çok kısa konveyörler ikincil sıyırıcı yerleşimini kısıtlayabilir. Yüksek açılı konveyörler, kafa tamburundaki bant temas açısını hesaba katmak için modifiye edilmiş sıyırıcı geometrisi gerektirebilir.