Приводні барабани

Приводні барабани
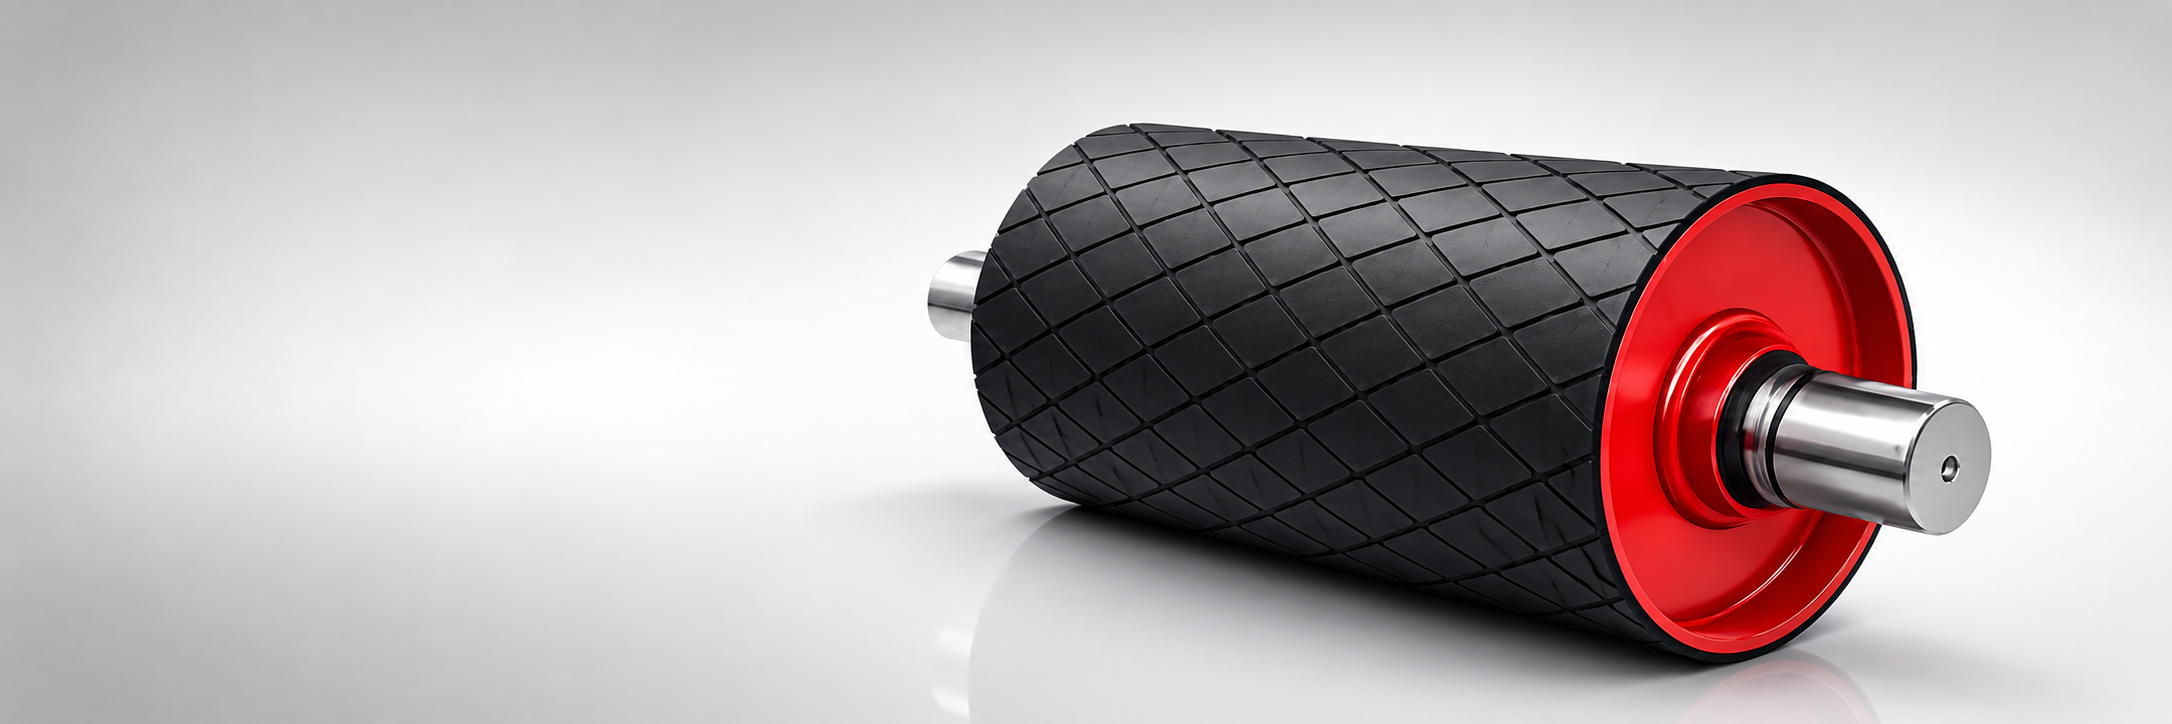
Drive pulleys are manufactured to transmit power reliably and efficiently under continuous operating conditions. Moventis drive pulleys are supplied with optimized shaft, lagging, and bearing configurations to ensure maximum traction, long service life, and stable conveyor operation.
| Параметр | Доступні варіанти / Діапазон | Примітки |
|---|---|---|
| Тип барабана | Привідний барабан | Головна / привідна станція |
| Діаметр барабана (Ø) | Ø250 – Ø1000 mm | Доступні нестандартні діаметри |
| Ширина обичайки | Відповідно до ширини стрічки | Ширина стрічки + крайовий зазор |
| Діаметр вала (Ø) | Ø40 – Ø180 mm | Підбирається на основі розміру барабана та крутного моменту |
| Тип вала | Суцільний вал | Зі шпонкою як стандарт |
| Матеріал вала | C45 / AISI 1045 | Вищі марки на запит |
| Матеріал обичайки | Carbon Steel (S235 / S355) | Оброблено та збалансовано |
| Тип футерування | Гумове футерування / Керамічне футерування | Залежить від умов експлуатації |
| Малюнок футерування | Гладкий / Ромбоподібний / Шевронний | Покращує зчеплення |
| Товщина футерування | 8 – 20 mm | На основі натягу стрічки |
| З’єднання футерування | Холодне склеювання / Гаряча вулканізація | Гаряча вулканізація для важких умов |
| Тип підшипника | Сферичні роликові підшипники | Тривалий термін служби |
| Корпус підшипника | SN / SNL Plummer block | Стандарт |
| Клас балансування | Статичне / Динамічне | Стандарти балансування ISO |
| Стандарт проєктування | DIN / ISO | Можливі стандарти замовника |
| Робоча температура | -20 °C to +80 °C | Розширений діапазон на запит |
| Режим застосування | Легкі / Середні / Важкі умови | — |
Про приводні барабани
Привідні барабани є основним компонентом передачі потужності будь-якого стрічкового конвеєра. З’єднаний з двигуном та редуктором через вал і муфту, привідний барабан передає крутний момент стрічці через тертя між тильним боком стрічки та поверхнею барабана. Величина цієї сили тертя — а отже й максимальний крутний момент, що передається — залежить від співвідношення натягу стрічки, кута охоплення та коефіцієнта тертя між стрічкою та поверхнею барабана.
Футерування наноситься на поверхню привідного барабана для збільшення коефіцієнта тертя та захисту обичайки барабана від абразивного зносу. Гумове футерування є стандартним вибором для сухих і помірно вологих застосувань, забезпечуючи коефіцієнт тертя 0,35–0,40. Керамічне футерування з вбудованими керамічними плитками у гумовій матриці підвищує ефективний коефіцієнт тертя до 0,40–0,50 і передбачається для вологих умов, високонатяжних приводів або застосувань, де проковзування стрічки неприпустиме.
Конструкція барабана базується на зварній сталевій обичайці, яка обробляється до жорстких допусків діаметра для забезпечення рівномірного розподілу навантаження по ширині стрічки. Торцеві диски з’єднують обичайку з валом через маточини з натягом. Вал розраховується на комбіновані згинальні та крутильні навантаження від натягу стрічки та привідного крутного моменту, з обмеженням прогину вала для запобігання передчасному виходу з ладу підшипників і ущільнень.
Вибір підшипників для привідних барабанів орієнтований на ресурс L10 понад 40 000 годин за номінальних навантажень. Конструкція корпусу підшипника має сприймати радіальні навантаження від натягу стрічки та будь-які осьові навантаження від центрування стрічки, зберігаючи правильну співвісність вала. Герметичні підшипники зі змащуванням консистентним мастилом є стандартом; змащування в масляній ванні використовується в дуже важких чи високотемпературних застосуваннях.
Часті запитання
Футерування збільшує коефіцієнт тертя між стрічкою та поверхнею барабана, що визначає максимальний крутний момент, який можна передати без проковзування стрічки. Воно також захищає обичайку барабана від абразивного зносу та допомагає стрічці переміщуватися центрально. Без футерування гладка сталева поверхня має набагато нижчий коефіцієнт тертя — особливо у вологому стані — що робить проковзування стрічки постійним ризиком під навантаженням.
Керамічне футерування передбачається, коли в зоні завантаження чи на поверхні стрічки присутня волога, коли потрібне співвідношення натягу стрічки високе (T1/T2 > 3,5) або коли наслідки проковзування стрічки серйозні. Вбудовані керамічні плитки зберігають ефективне зчеплення навіть у вологому стані, забезпечуючи стабільний коефіцієнт тертя, якого гумове футерування не може досягти у вологих умовах.
Кут охоплення — це дуга контакту стрічки навколо привідного барабана, зазвичай 180–240° залежно від компонування приводу. Мінімальний потрібний кут охоплення розраховується зі співвідношення натягу стрічки (T1/T2) та коефіцієнта тертя футерування. Вищі співвідношення натягу або нижчі коефіцієнти тертя потребують більших кутів охоплення. Відхиляючі барабани використовуються для збільшення кута охоплення, коли природна дуга контакту недостатня.
Проковзування стрічки виникає, коли потрібний привідний крутний момент перевищує максимальну силу тертя, доступну між стрічкою та барабаном. Поширені причини: недостатній кут охоплення, волога чи забруднена поверхня футерування, зношене футерування нижче мінімальної товщини, неправильний натяг стрічки або раптове перевантаження під час пуску. Приводи з плавним пуском (VFD або гідромуфти) зменшують пікові пускові крутні моменти та значно знижують ризик проковзування.
Мінімальний діаметр привідного барабана визначається типом каркаса стрічки (EP, NN або сталекордний), класом міцності та кількістю прокладок відповідно до довідкових таблиць ISO/DIN. Цей мінімум потім збільшується залежно від режиму роботи, умов експлуатації, режиму пуску та потрібного кута охоплення для отримання рекомендованого діаметра. Використання діаметра більшого за мінімальний подовжує термін служби каркаса стрічки в зоні контакту з барабаном.
Привідні барабани потребують періодичної перевірки стану футерування (знос, тріщини, розшарування), змащування чи повторного змащування підшипників, перевірки ущільнень вала та контролю натягу посадки барабана на вал. Футерування слід замінювати, коли знос досягає мінімальної товщини або коли керамічні плитки демонструють значну втрату. Інтервали заміни підшипників залежать від режиму — зазвичай 3–5 років у застосуваннях середньої важкості.